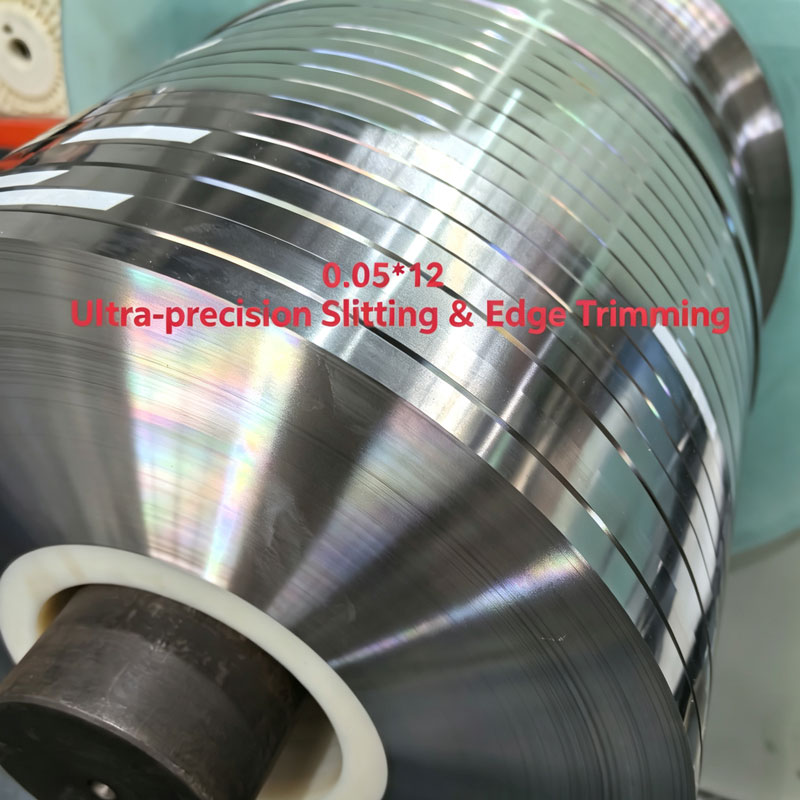
La tira de resorte de acero inoxidable de 0,05 mm de Qihong está laminada a 0,050 mm nominal con una banda de ±0,002 mm, cortada de 2 a 300 mm de ancho en temple de 1/4H a H para contactos, cuñas y resortes planos. El fabricante de Ningbo templa, corta e informa la dureza de cada bobina.
Los dibujos dicen 0,05 mm y las prensas no están de acuerdo. En este calibre, la cifra nominal es una banda más que un hecho: la tolerancia es un pequeño porcentaje de la sección, una rebaba puede ser una décima parte de ella, y el propio devanado de la bobina deja una curvatura que emerge como un error de alimentación dos metros dentro del recorrido.Tira de resorte de acero inoxidable de 0,05 mmde Qihong se lamina, se templa y se corta en Ningbo, China, contra una banda de micras establecida en lugar de una convención de fábrica, por lo que la pieza está diseñada en torno a números que se pueden medir al llegar.
50 micrassección nominal
±2 micrasbanda de calibre, acordada por pedido
119 gramos por metro cuadradocon 300 mm de ancho
¿Por qué 0,05 mm?
El rango de templado de resorte en esta línea comienza en 0,05 mm y llega hasta 3,0 mm, mientras que el rango de lámina va de 0,01 a 0,30 mm y cubre el mismo calibre desde la otra dirección. Así que esta es la costura: la sección más delgada que todavía se maneja como una tira y el punto donde los modos de falla dejan de ser metalúrgicos y comienzan a ser dimensionales.
El calibre es una banda, no un número.A 0,050 mm, una ventana de ±0,002 mm significa que la sección se mueve un 4% de una bobina a otra. Una prensa instalada en el lado inferior de esa banda y alimentada desde el lado alto cambia su altura de cierre más de lo que toleran la mayoría de las herramientas progresivas.
El grano se convierte en una fracción de la sección.En el tamaño de grano 8 de ASTM, el grano promedio es de aproximadamente 22 µm, cerca de la mitad del espesor. La pieza tiene sólo dos o tres granos de profundidad, por lo que la dispersión entre calores es más metalúrgica que una falla de rodadura, y ningún control del calibre la elimina.
La rebaba compite con el espesor.Cinco micrómetros son invisibles en 0,30 mm y representan el 10 % de la sección aquí, por lo que la condición del borde se ordena como un número en este calibre y se deja según la convención en tiras más pesadas.
El juego de bobinas se fabrica enrollándolo, no enrollándolo.La sección delgada toma una curvatura permanente debido a su propia tensión en el retroceso, y el diámetro del núcleo de la bobina decide cuánto.
La masa es baja, la longitud es larga.Con 300 mm de ancho, la banda pesa alrededor de 119 g por metro, por lo que una bobina de 100 kg recorre aproximadamente 840 m. Bueno para una producción ininterrumpida, implacable si los primeros diez metros se equivocan.
Nada de esto es un defecto en el material. Es la física de una sección de 50 µm, y es por eso queTira de resorte de acero inoxidable de 0,05 mmdebe especificarse mediante la banda calibradora, la altura de las rebabas y la construcción de la bobina en conjunto, en lugar de solo por el nombre del grado.
Matemáticas de tolerancia
Una tolerancia de ±0,01 mm no tiene nada de especial en una tira de 0,5 mm y aquí es imposible: sería el 20% de la sección. La tolerancia sólo significa algo como una proporción nominal, y esa proporción es la que fija el precio de este calibre.
Ancho nominal
banda tipica
Participación de la sección
0,50 milímetros
±0,010 mm
2,0%
0,20 milímetros
±0,005 mm
2,5%
0,10 milímetros
±0,003 milímetros
3,0%
0,05 milímetros
±0,002 milímetros
4,0%
Corona.Un molino deja el centro un poco más pesado que los bordes. En tiras pesadas, esa es una cuestión de planitud; Aquí se trata de una cuestión de calibre, porque la diferencia entre el centro y el borde puede acercarse a toda la banda de tolerancia.
Caída del borde después del corte.Tijeras para ranurar en lugar de cortes, y el último medio milímetro en cada borde puede adelgazarse. Es importante en anchos de 2 a 10 mm donde los bordes constituyen una gran parte de la cara.
Rollo de excentricidad.Aparece como una onda periódica de espesor a lo largo de la bobina, con una longitud de onda igual a la circunferencia del rodillo de trabajo. Una lectura micrométrica tomada en un punto determinado la perderá por completo.
Medición en sí.Un micrómetro de mano con yunques planos comprime ligeramente una tira delgada y lee valores bajos; un medidor de peso muerto o sin contacto no lo hace. Pregunte de qué instrumento proviene la cifra del certificado antes de comparar dos proveedores.
Escriba la tolerancia como una banda más un método de medición, por ejemplo "0,050 mm ±0,002 mm, medido en el ancho medio con un calibre sin contacto". Cualquier proveedor cumplirá con un simple "0,05 mm" en una orden de compra del modo que más le convenga, y la discusión posterior es sobre interpretación, no sobre calidad.
Mantener el 4% en 50 µm es un problema de control de tensión y de rodadura más que un problema de inspección, razón por la cualTira de resorte de acero inoxidable de 0,05 mmse cotiza con la banda adjunta al medidor y se confirma por bobina en lugar de prometerse como una cifra de catálogo.
Dureza en calibre
La dureza normalmente se indica como un número. A 0,05 mm es primero una decisión metrológica, porque la sangría tiene que encajar dentro de la sección antes de que la lectura signifique algo.
Cargar cambia la respuesta.En HV 550, una sangría de 0,1 kgf tiene aproximadamente 18 µm de ancho y aproximadamente 6 µm de profundidad, una octava parte de la sección, lo que acepta ASTM E384 porque el espesor excede 1,5 veces la diagonal. El mismo material probado a 1 kgf necesita una diagonal de 58 µm y por lo tanto 87 µm de sección, por lo que la prueba aquí no es válida, sea lo que sea que imprima el instrumento.
Cotiza la carga con el valor.HV 550 en HV0.1 y HV 550 en HV1 son afirmaciones diferentes sobre la misma bobina. Un certificado sin carga no es comparable con nada.
Carreras de tracción en toda la sección.No se puede fabricar ninguna muestra mecanizada a partir de 50 µm, por lo que la prueba es una tira de tracción en el ancho suministrado y el resultado depende del ancho de la muestra y la alineación del agarre. Preguntar por el ancho utilizado.
Verifique a lo ancho, no solo a lo largo.El recocido y el templado dejan los bordes y el centro ligeramente separados. Tres lecturas, dos bordes y el medio, te dicen más de un número en el centro.
Espere una dispersión más amplia que en una franja pesada.Dos o tres granos a través de la sección significan que la huella puede aterrizar en un límite de grano o dentro de un grano, y la dispersión entre lecturas es un comportamiento real del material en lugar de un error del operador.
La solución práctica es una línea de orden de compra que nombra el método: dureza en HV con la carga indicada, probada en tres posiciones a lo ancho, informada por bobina. eso se convierteTira de resorte de acero inoxidable de 0,05 mmen un material que su inspección entrante realmente puede rechazar, que es el único tipo de especificación que vale la pena escribir.
La hoja de especificaciones
Las siguientes figuras son la ventana de trabajo para este medidor. Todo lo que esté fuera de ellos se cotiza individualmente en lugar de prometerse en una tabla.
Artículo
Especificación
Ancho nominal
0,05 mm (0,050 mm); 0,05 a 3,0 mm disponibles en la misma serie
Tolerancia de espesor
±0,002 mm típico en este calibre, banda acordada por pedido
Ancho
hendidura de 2 a 300 mm; más estrecho o más ancho por acuerdo
Grados
201, 301, 304, 316L, 631, 430
Temperamento
Recocido, 1/4H, 1/2H, 3/4H, H
Informe de dureza
HV con una carga indicada (HV0.1 o HV0.2), tres posiciones a lo ancho
Resistencia a la tracción
1100 a 2100 MPa en los templados duros, confirmado por grado y temperamento
Llanura
0,03 mm/m o mejor en la bobina cortada terminada
Superficie
2B, BA, cepillado, pulido; aceitado o seco según lo especificado
Borde
Corte, borde redondeado o desbarbado hasta una altura de rebaba indicada
Formulario de entrega
Bobina, carrete oscilante, longitud cortada
Peso de la bobina
Configúrelo según la capacidad de su desbobinador; unos 840 m por 100 kg a 300 mm
Estándares
ASTM, AISI, GB, JIS, DIN, BS, EN; certificado de molino por lote
Proceso de dar un título
Sistema de calidad ISO 9001, SGS; Documentación RoHS bajo petición
Pedido mínimo
estándar de 100 kg; Longitud de prueba de 5 a 20 kg para calificación de herramientas
Tres líneas hacen la mayor parte del trabajo de la consulta: la banda calibradora con su método de medición, la altura de rebaba con la que puede vivir y el peso de la bobina que puede soportar su desbobinador. Todo lo demás se puede ajustar después de la primera bobina; esos tres deciden si la primera bobina funciona.
Vale la pena echarle un segundo vistazo al ancho antes de congelar el dibujo. Cuanto más estrecha es la hendidura, mayor es la parte de la cara ocupada por el borde cortado: en una parte de 2 mm de ancho, la mitad de la cara puede verse afectada por el borde, lo que deja muy poco metal base para soportar la carga. Esta es una decisión de diseño más que de compra. Envíe el tamaño en blanco terminado con la consulta para queTira de resorte de acero inoxidable de 0,05 mmse cotiza al ancho que la herramienta realmente necesita.
Borde y rebabas
Una rebaba es una altura y, en una tira fina, la altura es un porcentaje. Cinco micrómetros en 0,30 mm representan el 1,7% de la sección y desaparecen en una pasada de desbarbado; cinco micrómetros aquí son el 10% y se convierte en lo más alto de la pieza.
borde cortadoes el predeterminado y el más barato. Lleva un borde enrollado en un lado y una rebaba en el otro, y el lado de la rebaba debe nombrarse en el dibujo para que la herramienta pueda colocarlo dentro de la curva o lejos de un contacto deslizante.
Borde redondoElimina la esquina afilada afeitándola o enrollándola. Cuesta una pasada, protege a los operadores y a los troqueles, y es la opción habitual para piezas manipuladas a granel o alimentadas a través de un riel guía.
Desbarbado a una altura indicada.es la única versión que se puede inspeccionar. "Desbarbado" por sí solo significa cosas diferentes en diferentes talleres; "Rebabas de menos de 3 µm medidas a 200x" es un criterio.
caída de bordedebido al corte se adelgaza la fracción exterior de un milímetro. En una tira de 2 mm de ancho que es un cuarto de la cara, y luego aparece como una zona blanda que no aguanta una curva.
Las marcas de manipulación son la otra rebaba.Un rasguño de 50 µm es una muesca y una muesca en un resorte es un origen de fatiga. El bobinado entrelazado y los guantes en el desenrollador son más importantes en este calibre que en cualquier otro de la gama.
La condición del borde es la variable más barata de cambiar y la más costosa de descubrir tarde, porque el problema de rebabas normalmente lo encuentra la prensa del cliente y no la línea de corte. Nombrar el borde y la altura de la rebaba en el pedido es lo que mantieneTira de resorte de acero inoxidable de 0,05 mmde ser un material que sólo funciona sobre muestra del propio proveedor.
Construcción de bobina
La tira fina recuerda cómo fue enrollada. La tensión en el enrollador, el diámetro del núcleo y la forma en que se apilan las vueltas dejan una forma en la bobina que hereda la prensa, y a 50 µm esa forma es tan influyente como el temple.
Juego de bobinasEs un lazo longitudinal que aparece cuando se desenrolla la tira. Proviene de la tensión del devanado y del diámetro del núcleo, y se reduce con un núcleo más grande y una tensión más baja que con una nivelación posterior, ya que nivelar con este calibre costaría dureza.
BallestaEs una curvatura a lo ancho, generalmente heredada del molino y amplificada por el corte. Se muestra como una pieza que se balancea sobre una placa plana y como una ubicación en blanco inconsistente en una matriz.
TelescópicoOcurre cuando las vueltas se deslizan hacia los lados durante el bobinado. El entrelazado o guiado de bordes lo impide; nada lo arregla una vez que ha sucedido en tránsito.
Bobinado oscilantecoloca la tira hacia adelante y hacia atrás a través de un carrete ancho, lo que elimina el juego de bobinas casi por completo y permite que continúe un largo recorrido sin cambiar la bobina. Es la forma de entrega habitual para anchos estrechos y longitudes largas.
El peso de la bobina es una decisión de manejo.Una bobina de 100 kg en este calibre equivale a más de 800 m de material: menos cambios de bobina y un recorrido ininterrumpido más largo, pero más peso que levantar y más pérdidas si el borde se daña durante el transporte.
El embalaje es parte de las especificaciones.Papel antihumedad, entrelazados y un pallet fumigado protegen un borde que una sola marca de fleje puede arruinar.
Especificar la construcción de la bobina no es un detalle para el empleado de envío; es el último paso del proceso el que decide si el material llega lo suficientemente plano para alimentarlo. Laminado, templado y corte se encuentran en una planta en la zona de alta tecnología de Ningbo, por esoTira de resorte de acero inoxidable de 0,05 mmSe puede enrollar al diámetro del núcleo y al peso de la bobina que realmente ejecuta su desbobinador.
Preguntas frecuentes
Q¿Sigue siendo una tira de 0,05 mm o ya es una lámina?
AEn términos comerciales es ambas cosas, y por eso precisamente suscita polémica. La lámina está catalogada de aproximadamente 0,01 a 0,30 mm y la tira de 0,05 a 3,0 mm, por lo que una sección de 50 µm se encuentra dentro de ambos catálogos y se puede cotizar de dos líneas de producción diferentes. Esas líneas no se comportan de la misma manera: corren con diferente tensión, cortan desde diferentes anchos de bobina maestra y sostienen diferentes bandas de tolerancia, por lo que la bobina que llega tiene un conjunto diferente y un borde diferente dependiendo de quién la haya fabricado. Nada de eso es visible en la caja. Pregunte qué línea producirá su bobina y qué banda sostiene esa línea. En este sitio, la serie de templado de resorte comienza en 0,05 mm y la serie ultrafina cubre de 0,01 a 0,1 mm, por lo que el mismo número de pieza puede aparecer con dos cotizaciones muy diferentes.
Q¿Qué tolerancia puedes realmente mantener en este calibre?
AAlrededor de ±0,002 mm es la banda normal, y se puede hablar de un ajuste más ajustado para un ancho y grado específico en lugar de lo prometido en general. Dos cosas mueven la respuesta. El primero es el ancho: una bobina ancha con un espacio entre rodillos largo es más difícil de sostener que una tira con hendiduras estrechas, porque la corona y la excentricidad tienen más espacio para mostrarse. El segundo es el método de medición, ya que un micrómetro de mano y un medidor sin contacto no concordarán con el micrómetro. Díganos la banda que necesita su ensamblaje y el instrumento con el que lo comparará, y la cotización se escribirá según ese par en lugar de según un número de catálogo.
Q¿El certificado indica resistencia a la tracción o dureza?
ASe pueden informar ambos, pero provienen de pruebas diferentes y una de ellas es mucho más confiable en secciones delgadas. La tracción se mide en una muestra de tira de sección completa, por lo que el resultado depende del ancho de la muestra y de la alineación del agarre y conlleva más dispersión a 50 µm. La dureza es más rápida, local y económica, pero sólo es válida si se indica la carga y la sección es al menos 1,5 veces la diagonal de la sangría. Para la aceptación de rutina, pondríamos la dureza en HV a una carga establecida en cada bobina y la tensión en la bobina de calificación o a pedido. Si su dibujo requiere una banda de tracción, dígalo en la etapa de consulta para que el programa de pruebas se incluya en el precio en lugar de agregarse después.
Q¿Puede suministrar este medidor en su totalidad?
ASí, y es el temperamento que la mayoría de los compradores quieren aquí, porque una pieza de 50 µm suele ser un contacto, una cuña o un resorte plano que tiene que soportar carga sin mucho recorrido. El límite no es la dureza en sí sino lo que tiene la pieza para sobrevivir después. El material completamente duro en este calibre casi no tiene reserva de formación, por lo que cualquier curvatura más allá de un radio poco profundo debe diseñarse antes del endurecimiento, o la pieza debe fabricarse con un temple más blando. Díganos el radio de curvatura más pequeño en el dibujo y la deflexión que ve la pieza; ese par, no el número de dureza, decide si H es la decisión correcta o si 1/2H sostendrá la misma carga con una curvatura viable.
Q¿Cuánto mide una bobina y cómo se enrolla?
AEl largo depende del ancho, porque las bobinas se enrollan con un peso que el desenrollador puede levantar. Con 300 mm de ancho, la banda pesa aproximadamente 119 g por metro, por lo que una bobina de 100 kg equivale aproximadamente a 840 m; con 50 mm de ancho, el mismo peso supera los 5.000 m. Los anchos estrechos normalmente se suministran enrollados de forma oscilante en un carrete, lo que elimina el juego de bobinas y permite un funcionamiento continuo, mientras que el material más ancho viene como una bobina convencional en un núcleo de tamaño para reducir la curvatura necesaria. Indíquenos el peso máximo de bobina que maneja su desenrollador y la longitud que desea entre cambios, y el bobinado se configurará para que coincida en lugar de con nuestra bobina estándar.
Q¿Qué borde debo pedir para una pieza tan delgada?
ACorte el borde si la pieza está en blanco y el borde desaparece en el recorte, porque es la opción de menor costo y la rebaba se puede orientar lejos de la cara de trabajo. Borde redondeado si la tira se alimenta a través de una guía, se manipula a granel o toca un contacto deslizante, ya que un borde enrollado no afeitará a la herramienta ni al operador. Se desbarba hasta una altura determinada si el borde sigue siendo una superficie funcional, lo cual es común en resortes de contacto donde la rebaba se asienta contra una pieza coincidente. En 50 µm la rebaba es una décima parte de la sección, por lo que vale una línea en el dibujo y una conversación antes de cortar la bobina.
Q¿Puedo probar una longitud corta antes de realizar un pedido completo?
ASí, una longitud de prueba de aproximadamente 5 a 20 kg es normal para la calificación de herramientas, frente a un mínimo estándar de aproximadamente 100 kg. La prueba se lamina y se corta según el mismo cronograma que la orden de producción, que es la única forma en que su comportamiento predice el volumen, y se puede cortar al ancho de producción para que funcione con la herramienta real en lugar de con una prensa de laboratorio. Envíe el ancho del espacio en blanco, el temple y el borde que desea utilizar, y la prueba se construirá con esa combinación. Los resultados de un corte de prueba a un ancho diferente dicen muy poco en este calibre, porque tanto la parte del borde como la curvatura cambian con el ancho.
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad